






MÉTHODOLOGIE TECHNIQUE
Résumé exécutif et thèse
L'industrie de la galvanisation à chaud connaît un changement de paradigme structurel, entraîné par des mandats environnementaux mondiaux stricts, la hausse des coûts énergétiques et des réglementations strictes en matière de sécurité au travail. Les lignes de galvanisation traditionnelles à bain ouvert, caractérisées par des rejets incontrôlés de brouillard acide et de fumées de zinc, sont de moins en moins viables pour la fabrication industrielle moderne.
Thèse principale : La transition des systèmes traditionnels à bain ouvert vers des architectures de galvanisation à chaud entièrement fermées et automatisées, intégrées à un système de dépuration des gaz d'échappement continu et à une collecte de poussière par impulsions, représente la voie la plus viable pour atteindre simultanément l'efficacité opérationnelle, la conformité réglementaire et la sécurité sur le lieu de travail.
Goulots d'étranglement de l'industrie et causes profondes
Les opérations de revêtement industriel de l'acier sont confrontées à de graves dangers opérationnels et à des défis environnementaux lors du prétraitement et du trempage dans le zinc en fusion :
- Corrosivité du brouillard acide : Les bains de décapage de prétraitement libèrent des niveaux élevés de vapeurs acides, provoquant la corrosion structurelle des voies de ponts roulants, des poutres structurelles en acier et du revêtement des usines.
- Inefficacité de la capture des fumées : Les hottes traditionnelles à lèvre et les hottes latérales souffrent d'interférences dues aux courants d'air transversaux, laissant jusqu'à 40 % des fumées de zinc non collectées pendant les cycles d'immersion à haute vitesse.
- Pertes thermiques et gaspillage d'énergie : Les zones de cuve non fermées subissent des pertes de chaleur radiante de surface massives, augmentant la consommation de carburant et les coûts opérationnels.
- Exposition des opérateurs : Le raclage manuel et le levage près des cuves de zinc en fusion ouvertes exposent les opérateurs de l'usine à une chaleur élevée, à des éclaboussures et à l'inhalation directe de fumées.
Comparaison architecturale : Systèmes ouverts vs. Systèmes entièrement fermés
L'évaluation des compromis techniques entre les configurations de bain ouvert existantes et les lignes automatisées fermées modernes est essentielle pour les décideurs en ingénierie.
| Critères d'ingénierie | Bain ouvert avec hotte latérale | Ligne automatique entièrement fermée |
|---|---|---|
| Taux de capture des fumées et des poussières | 60 % – 75 % (Vulnérable à la ventilation transversale) | 95 %+ (Enceinte de confinement à pression négative) |
| Exposition des opérateurs | Élevée (Opération manuelle près du bord de la cuve) | Minimale (Poste de contrôle automatisé isolé) |
| Conservation thermique | Faible (Pertes radiantes de surface élevées) | Élevée (L'enceinte isolée conserve la chaleur ambiante) |
| Longévité de l'équipement | Risque de corrosion sur les ponts roulants structurels | Ponts roulants isolés et protection des conduits fermés |
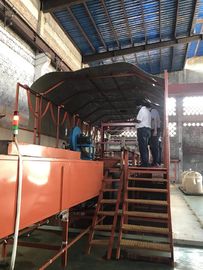
Ligne de galvanisation automatisée fermée

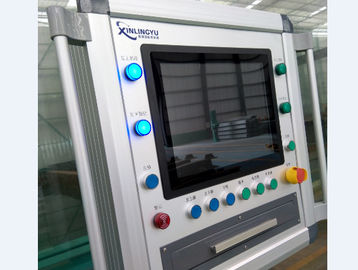
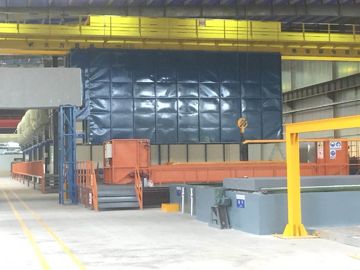
Ligne de galvanisation à chaud automatisée fermée intégrée à une station de contrôle centralisée.
Les lignes automatisées modernes disposent d'une chambre de processus scellée qui piège les fumées de zinc et la chaleur pendant les cycles de trempage. Des palans aériens exécutent des trajectoires de trempage précises tandis que les opérateurs contrôlent les paramètres depuis des consoles numériques à l'extérieur de la zone dangereuse.
Extraction des gaz d'échappement externes et des poussières
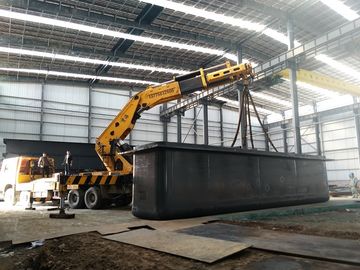
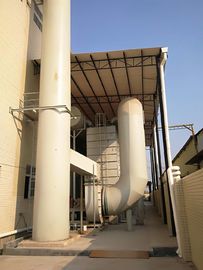
Ventilateur d'extraction centrifuge externe associé à un collecteur de poussière à impulsions et à une infrastructure de conduits.
Les gaz extraits passent par des conduits industriels robustes connectés à des ventilateurs centrifuges externes, des tours à poussière à impulsions ou des épurateurs humides, garantissant un rejet d'air conforme avant le rejet atmosphérique.
Exécution de l'ingénierie et pratiques de fabrication
Un exemple concret d'infrastructure de fabrication industrielle moderne est démontré au complexe de production deXIN LING DOMAIN INTELLIGENT TECHNOLOGY (PIZHOU) CO., Ltd.
Entrée de l'installation de fabrication de XIN LING DOMAIN INTELLIGENT TECHNOLOGY (PIZHOU) CO., Ltd.
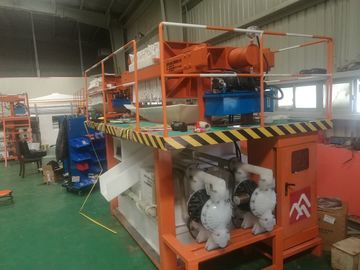
L'intégration de la fabrication d'équipements intelligents à la conception d'installations industrielles standardisées garantit que les structures d'équipements lourds, les épurateurs environnementaux et les systèmes de palans automatisés sont alignés sur les flux de travail opérationnels avant la mise en service sur site.
Liste de contrôle de mise en œuvre pour les équipes d'ingénierie
Lors de la conception ou de la mise à niveau d'une installation de galvanisation à chaud, les responsables de l'ingénierie doivent évaluer les paramètres structurels suivants :
- Équilibrage de l'air à pression négative : Assurez-vous que la capacité du ventilateur d'extraction crée une pression statique négative suffisante à l'intérieur de l'enceinte de trempage pour éliminer les panaches de fumée s'échappant pendant l'immersion.
- Protection contre la corrosion des palans : Positionnez les boîtes de vitesses d'entraînement mécanique et les commandes électriques des palans à l'extérieur de l'enceinte de brouillard acide ou appliquez des couvercles de protection anticorrosion.
- Dimensionnement de l'épurateur et du collecteur : Associez des épurateurs humides pour les lignes de décapage à l'acide à des dépoussiéreurs à jet d'impulsion ou à des collecteurs secs pour l'extraction des fumées de zinc particulaires.
- Contrôle automatisé de la trajectoire de trempage : Utilisez des systèmes d'automates programmables (API) pour ajuster la vitesse de trempage et les angles d'immersion afin d'obtenir une épaisseur de revêtement uniforme et une perturbation minimale de la dross.
Conclusion et prochaines étapes stratégiques
La construction d'une usine de galvanisation à chaud conforme et à haut rendement nécessite une approche d'ingénierie holistique qui relie la conception des équipements, la manutention automatisée des matériaux et le traitement environnemental efficace. La transition vers des lignes entièrement fermées et automatisées réduit considérablement le risque opérationnel tout en garantissant la conformité environnementale à long terme.
Prochaines étapes : Effectuez un audit complet du débit d'air et des pertes thermiques de votre installation de galvanisation actuelle pour déterminer la faisabilité de la modernisation des structures de processus fermées et de l'infrastructure de collecte de fumées dédiée.